在动力电池制造与交付的严格质控环节中,电芯物理指标的稳定性直接决定了终端电池包的装配良率与长期运行安全。川源科技(苏州)有限公司作为专注于电池全生命周期检测技术与装备的方案提供商,在材料微观表征与制程物理性能测量领域积累了多项专门装备与实测方案。对于电池制造企业与整车采购团队而言,明确出厂前必须把关的物理维度,弄清不同工序下匹配的仪器机理,以及如何合理设定质量判据,是构建可靠质量防线的基础。面对电芯出厂检验与上游材料管控中的常见疑难,本篇从工程实务角度梳理关键要点。
电芯出厂前通常核对哪些关键物理指标?
动力电芯在完成注液、化成、分容和老化排气后,其外部机械构型与内部微观结构都经历了一系列物理化学反应。在较终包装出厂前,物理性能检测的主要在于确认电芯外观尺寸稳定性、极群界面密实状态以及潜在的结构形变风险。如果只依靠电压、内阻等基本电性能抽检,极易漏检由于极片局部应力集中、材料沉降或涂层剥离引起的隐性结构隐患。
几何外形与厚度尺寸是出厂首要复核的物理边界。方形铝壳电芯或软包电芯在化成充放电后,活性物质产生嵌锂膨胀,电芯内部残余气体或散热应力可能导致壳体表面隆起。若厚度超差,电芯在后续模组紧固装配时会产生挤压应变,破坏绝缘层甚至造成电芯极耳受损。因此在特定预紧压力下测量裸电芯与成品电芯的厚度及轮廓度,是确保入箱公差的前提。
内部极片界面的物理结合强度同样决定着后期抗振动疲劳的能力。电芯在高速车辆工况下持续承受交变应力,如果涂布层活性物质与集流体之间的粘结力不足,或者极片在干燥辊压后产生微观脆裂,剧烈震动将导致极片掉料或微短路。对生产制程留样极片开展剥离强度、极片柔韧性以及粘结剂分布状态的物理抽验,能够前置识别电芯出厂后的界面剥离隐患。
极芯内部浸润均匀性与界面阻抗一致性也是重要的物理表征参数。电解液在多孔电极内部的毛细浸润程度决定了锂离子传输通道的顺畅度。浸润不良的区域会导致局部电流密度过大,并在长周期充放电后加速析锂。此外,电芯全生命周期内的膨胀力演变趋势需要依托前期的物理膨胀测试获得基准数据,以此核对高镍或高硅负极体系在约束工况下的机械力学演变边界。
关键物理指标由哪些专门仪器进行量化评估?
针对电芯几何厚度与尺寸形变的测量,行业通常采用超小压力全闭环测试技术。由于刚下线或冷却后的电芯内部应力处于动态释放阶段,不同接触压力会导致测量值发生弹性偏差。采用具备精密伺服控压与光栅传感的自动化测厚装备,能够在毫牛至牛顿级别的微小接触压力下完成全闭环定位,排除外壳弹性变形干扰,实现对电芯冷却后微观膨胀或超厚风险的高节拍把控。
在电芯极片微观力学与结合特性的评估上,极片柔韧性测试仪与极片Binder上浮测试仪被普遍用于过程溯源。极片柔韧性测试仪通过高精度力控系统实时监测极片在弯折过程中的力值演变曲线,支持角度、速度和循环次数的灵活配置,可量化电极脆性并识别涂层龟裂开裂的临界力学阈值。极片Binder上浮测试仪则采用微米级伺服采样控制,集成测厚与内聚力多功能评价,直接对极片纵向断面的粘结剂富集程度进行物理剥离阻力测量,帮助排查因烘干工艺不均造成的界面脱离隐患。
对于影响电芯内阻与倍率表现的极片及粉体电阻物理指标,多探头电阻测量仪能够排除测试治具与样品界面的接触电阻影响。例如采用可控压多探头电阻测量方式,可分别探测正反双面的电阻一致性,精细分解涂布辊压过程中的微观缺陷。针对固态或半固态电芯材料,粉末电阻及压实密度测试仪则能在可控压力下原位获取粉体压实密度与导电性能的关系曲线,为电极成型提供直接物理参数支持。
针对安全相关的隔膜与固态电解质层,专门热安全检测仪器提供了高温物理屏障的评估手段。隔膜热钉刺测试仪通过局部高温辐射与机械穿刺模拟内部异物短路工况,利用视觉系统量化评估热受损区域的尺寸变化。隔膜热闭孔破膜测试仪则联动电阻法与透气度变化,精确测定微孔受热收缩闭合以及基膜彻底破裂融化的物理温度拐点,从材料本征层面核查隔离绝缘屏障的物理可靠性。
出厂判定阈值与测试标准应如何确立?
动力电芯的物理性能阈值并非孤立的经验常数,而是必须与电芯体系配方、机械结构设计以及客户交付技术协议深度绑定。不同正负极材料体系的物理膨胀率与柔韧性极限差异巨大,采购方与制造方必须通过工程试制数据和统计学公差分析来制定科学的放行判据。
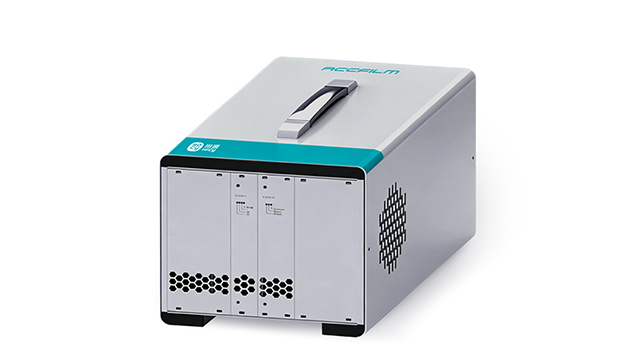
厚度与尺寸形变判定通常遵循正负公差带与工序能力指数双重把关。一般情况下,电芯出厂厚度公差需严格限定在毫米级甚至更窄的公差区间内,具体数值由模组结构工程师根据汇流排焊接公差与绝缘间隙反向推导。在批量出货检验中,除了单个电芯尺寸必须落在公差带内部,更要求关键工序尺寸的制程能力指数达到既定标准,例如将制程CPK指标提升至1.33以上,以此证明产线对电芯厚度波动控制具有充足的统计学裕度。
极片剥离强度与柔韧性能的阈值设定需以生产制程不产生微观破损为底线。在极片柔韧性测试中,判定指标通常为极片在特定半径圆弧弯折特定角度后,涂层表面不应出现肉眼可见裂纹,且弯折恢复力降幅不超出设计容许比例。极片内聚力与粘结剂上浮程度的判定,则需结合后续卷绕或叠片工序的实际受力情况,通过微观剥离力测试设定较低下限值,避免在长期振动工况下发生局部脱粉。
隔膜闭孔破膜温度与微观穿刺强度的阈值要求通常参照行业安全技术标准与整车厂严苛规范。通常要求热闭孔响应温度具有明确的触发区间,在此区间内离子阻抗需呈现数量级上升,而破膜熔断温度则必须保持足够高的安全冗余度,以防止电芯在热失控初期发生内部大面积垮塌短路。各项阈值确立后,双方应形成标准化的作业指导书,明确规定测试环境温湿度、测试施加预压力以及读数稳定时间。
检测设备选型与部署时需考量哪些条件?
选择出厂物理检测设备时,首要考量的是设备的测量精度与测量重复性。由于电芯物理形变与涂层剥离力的变化量通常处于微米级或毫牛级别,检测治具自身的机械刚性、温度漂移控制以及传感器分辨率至关重要。读者在考察选型时,应重点核对仪器在高节拍重复测试下的极差值与标准差表现,要求设备自带全闭环校准模块与环境自适应补偿机构,确保不同批次数据具备长期可比性。
自动化集成度与生产节拍的匹配性是产线部署的决定性因素。在规模化动力电池制造现场,出厂抽检或全检工序如果过度依赖人工操作,极易因夹持力度不均、贴合角度倾斜而引入人为系统误差。例如在电芯厚度或自动组装验证中,高精度伺服机构与机器视觉定位能够将操作公差严格锁定在微米级区间,同时满足产线高吞吐率的要求。企业在评估设备时,需向供应商核实单件测量周期、上下料机械接口以及数据采集系统的响应延迟。
数据的数字化溯源与权限管理同样不可忽视。现代化电池工厂要求实现单体电芯一码一标识的全流程生命周期追踪。检测设备必须配备稳定的工业总线通讯协议,能够实时将厚度、电阻、力值变化曲线等原始物理图谱同步上传至制造执行系统。同时需核查设备软件的数据管理模式,明确测量原始数据的留存与导出机制,确保出厂质量报告能够追溯到具体的机台批次、传感器校准周期与操作工位。
售后响应机制与现场调试能力是保障产线连续运行的底层支撑。物理检测设备由于包含精密传动轴系、压力传感器与光学镜头,在工业粉尘或微振动环境下需要定期的标定与维保。采购团队在选型时应核实供应商的服务网络覆盖情况,确认技术团队在现场安装调试的一次成功率指标,以及远程诊断和现场抢修的时效承诺,确保检测线体在突发偏差时能够快速恢复基准状态。
归纳而言,动力电芯出厂前的物理检测是一个涵盖宏观几何公差、微观界面结合强度以及极限热力学安全的系统工程。制造企业与技术团队应明确电芯体系的物理失效机理,采用具备高精度伺服控压与多维传感能力的专门仪器,结合严谨的工程统计学公差确立放行阈值。通过规范设备选型、严格全流程数据追溯并建立高效的运维机制,方能在动力电芯规模化出厂前筑牢物理品质屏障,确保动力系统在终端全生命周期内的安全与可靠。
