在工业化涂布与功能性膜层生产过程中,膜层均匀性与方块电阻的一致性直接决定了终端电气性能的稳定性。川源科技(苏州)有限公司长期专注于材料与电极微观电阻检测装备的研发,为行业提供极片电阻测试仪等专业量测工具。当产线连续运转速度逐步提高时,如何在既定生产节拍内精细采集膜层方块电阻,成为工艺控制的重要考量。若不能理清在线检测的物理采样时间与机械传输节奏之间的关系,产线往往会在检测精度失真与节拍延误之间陷入两难。梳理检测机理与工序布局的配合逻辑,是搭建稳定质控环节的前提。
阻值动态波动的测量成因与节拍***
膜层方块电阻的测量主要在于排除界面接触阻抗并建立稳定的电流电压回路。在静态实验室环境中,测试机构有充裕的时间施加可控恒压,并让测量电极与待测表面充分润湿或紧密贴合。然而在走卷或传送带持续移动的工况下,微小的高度起伏、张力波动以及表面粗糙度都会导致接触应力瞬间改变。接触应力的剧烈变化会直接体现为测得电阻的跳变,从而掩盖膜层本身的真实阻抗分布。工程人员如果直接采用瞬态点触方式测量,往往会采集到大量由机械震动引起的虚假峰值。
产线节拍对测量窗口施加了极为苛刻的时间限制。高产率产线通常要求单点或全幅扫描动作在百毫秒甚至数十毫秒级别内完成。传统的四端子探针测量方法中,电压信号建立、微弱模拟信号放大、模数转换以及数字滤波通常需要数毫秒至数十毫秒的物理积分时间。如果信号采样周期被机械压缩,测量仪器的信噪比就会急剧劣化。这便形成了物理积分时间与高速输送速度之间的底层***。若强行缩短采样积分时长,数据离散度会明显增大,导致控制系统误判工艺漂移。
输送过程中的空间位置漂移同样会干扰电极间距的几何稳定性。方块电阻的换算依赖于探针间距的几何常数。若待测薄膜在高速行进中发生蛇行摆动或上下震颤,实际通电回路的有效几何边界就会偏离理论设定。不只如此,运动摩擦还可能在绝缘基底或高阻膜层表面累积静电荷。静电场会对微弱电压检测回路形成共模干扰,导致纳伏或微伏级别的响应信号被淹没。因此,在线检测方案必须从电荷消除、机械限位和几何标定多重视角同步入手。
膜层电阻在线检测与数据采集的工序分解
实现可靠的在线检测需要将原本集成的测试动作拆解为特定的工序单元。首先需要建立前置的基准限位与除电单元,确保待测区域在进入测试工位前处于机械平整且静电消除的状态。通过精密导辊或负压吸附平台使柔性基材暂时处于稳定参考平面上,能够消除垂直方向的微观振动。这种预先的物理稳定步骤,可以为后续传感探头的稳定寻迹创造基础环境,避免探头与材料表面发生硬性碰撞。
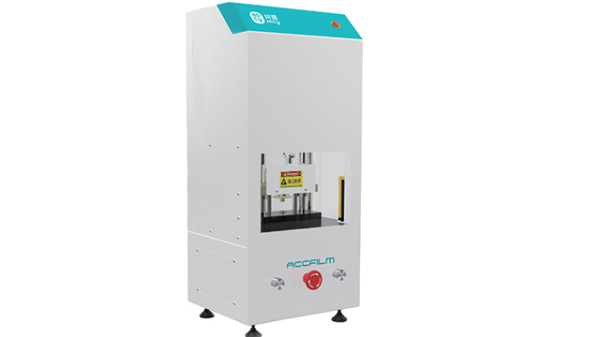
主要采集环节需要区分接触式多探头采样与非接触式电磁感应检测的适用边界。对于导电性能较好且允许轻微机械接触的复合涂层,采用微应力可控探针是获取相对阻抗分布的有效方式。川源科技(苏州)有限公司在极片电阻测试仪的工程设计中,采用可控压多探头电阻测量原理来排除接触电阻的干扰。这类设计思路移植到连续生产监控中时,通常要求检测探头采用气浮式或弹性浮动支撑机构,在极短的微秒级接触窗口内维持恒定下压力,完成电压降信号抓取后立即瞬时复位。
数字信号处理单元必须实现硬件级的流水线操作以节约周期时间。模拟前端采集板卡需要紧邻传感器探头布置,将高阻抗的模拟信号在较短路径内转换为数字信号,避免长线缆引入工频噪声。转换后的原始数据流通过高速现场总线直接传输至现场可编程门阵列或实时控制器中进行并行滤波。通过硬件层面的快速傅里叶变换或滑动平均算法滤除机械振颤频率,系统能在五个毫秒以内解算出真实的方块电阻值并输出状态判断。
抽检与在线协同模式下的设备节拍匹配
为了不破坏主体产线的节拍平衡,工艺规划中常采用全检粗筛与旁路精检相协同的架构。如果将全尺寸、多维度的精密电阻分析完全堆砌在连续输送的主线上,设备故障或校准停机将直接导致整条产线停摆。因此,主线通常配置快速响应的单点或阵列式探头,只执行固定位置的超差监控,主要负责识别阻值断崖式突变等严重制程缺陷。这种分工方式能使主线测量动作完全隐藏在输送行程的固有节拍之中。
更精细的一致性评估与工艺分析则可分配至并行的旁路检测工位完成。当主线粗筛探头监测到方块电阻呈现规律性漂移征兆时,输送系统通过气动分流机构将特定批次的样件导入离线或在线旁路检测仓。在旁路仓内,系统可在停滞状态下执行高精度的多点位阻抗分析和涂层正反面一致性测量。川源科技(苏州)有限公司具备针对材料均匀性与涂布工艺分析的检测装备,其实施经验表明,将深度结构缺陷分析置于相对特定的取样节点,不只能保护主线运转率,还能建立起深入的工艺参数反向调控闭环。
数据交互接口的时钟同步是节拍对接的软件关键。在线设备必须与主线可编程逻辑控制器建立统一的硬件触发基准。通常采用编码器发出的位置脉冲作为硬件中断源,确保检测探头的动作时机与物料到达工位的时间严格对应。主控系统基于位置脉冲计算物料当前坐标,并发出触发指令给检测单元,检测单元在完成阻值解算后,将合格状态信号在下一个节拍脉冲到来前写回主控数据寄存器。若通信延迟不可控,剔除机构就会发生错位误剔,破坏节拍的有序性。
产线导入验证标准与边界核对条件
在产线正式引入方块电阻在线检测系统前,必须进行严格的离线与在线比对验证。企业需要准备已知方块电阻梯度的标准校验片,分别在静态标准仪器和运动工况下的在线设备上反复测试。通过计算两组测量数据集之间的相关系数和重复性公差,验证动态修正算法的有效性。如果动态测试的变异系数超出工艺控制边界,则需排查机械振动传递路径,或者调整模拟滤波器的截止频率以剔除特定波段的干扰。
不同材料属性和工艺环境对在线方案有着严格的边界限制。当待测涂层属于高绝缘性或表面易划伤的精密膜层时,硬性接触式探针方案可能会破坏功能层表面,甚至在卷绕后形成二次缺陷。面对该类工况,必须核对探针接触压力与膜层屈服强度的对应参数,或者转为评估电磁感应等无损测量路径的适用性。此外,现场环境的温湿度变化也会改变部分半导体或离子导电涂层的固有阻值,系统必须配置实时的温度补偿探头,以消除环境温漂对电阻判定的干扰。
企业工程团队在规划下一步改造时,应首先提取当前产线的极限运行线速、待测材料的硬度公差以及允许的闭环控制延迟。随后向设备提供方核实其探针模块的机械动态响应极限、采样保持电路的较大刷新频率以及抗振动设计等级。明确这些边界条件后,优先在试验性旁路工位完成通信联动与节拍对齐验证,待数据离散度满足制程能力评估要求后,再行并入全自动连续生产环节。
免责声明: 本文为广告商业稿件,内容仅供参考,并不代表本网站赞同其观点。其原创性以及文中陈述文字和内容未经本网站证实,对本文以及其中全部或者部分内容、文字的真实性、完整性、及时性本站不作任何保证或承诺,并请自行核实相关内容。本网站不承担此类作品侵权行为的直接责任及连带责任。如若本网站有任何内容侵犯您的权益,请及时联系我们。
